

 數位展報名
Products
更多
展覽日期|2026年10月20日至22日 展覽地點|臺中國際會展中心 展位號碼|E102崇詳工業 × 鎰寬企業 從現場的每一把工具,到機台的每一次切削與檢測, 共同掌握工廠生產的每一個細節。 工廠現場,沒有一項工具只是配角。一把好的手工具,影響操作的效率、安全與可靠度; 一顆穩定的銑床頭,決定加工的性能與精度; 一套精準的檢測儀器,則幫助工廠掌握生產過程中的每一項數據與品質細節。從組裝、調整、維護,到加工與檢測, 每一項工具、每一道程序,都是成就高品質製造不可忽略的關鍵。本次「2026台灣國際五金工具博覽會 × 五金工業展(TiTE × IHT)」,崇詳手工具將以專業鉗類工具為展示主軸,並攜手鎰寬企業,共同呈現工廠現場從「專業手工具」、「工具機核心」到「生產檢測」的完整製造視角。► 崇詳手工具 DAIKEN TOOLS 自1968年專注於專業鉗類工具的研發與製造,產品涵蓋VDE絕緣鉗、高槓桿鉗、汽車維修鉗、精密電子鉗、特殊用途鉗及電纜剪,並提供OEM、ODM合作服務。產品行銷全球50多個國家,以專業設計、嚴謹檢驗與可靠耐用的品質,回應不同產業的實際工作需求。► 鎰寬企業 YIH KUAN 自1977年深耕工具機產業,提供各式專業銑床頭與檢測儀器。銑床頭產品涵蓋砲塔銑頭、龍門銑頭、CNC齒輪頭及角度頭,並提供新機配置、既有設備改裝與客製化服務;透過檢測儀器,協助工廠掌握設備狀態、生產數據及品質細節,讓加工不只穩定,更能被精準確認。一家專注於職人手中的專業鉗子; 一家從工具機核心延伸至生產檢測。我們從不同的專業出發,共同關注工廠生產中的每一個環節:「從手工具到工具機核心,再到精密檢測,掌握工廠生產的每一個細節,成就高精度產品。」誠摯邀請您蒞臨崇詳手工具展位,近距離認識台灣製造在專業手工具、銑床頭、設備升級與生產檢測上的專業實力。 TiTE2026 x IHT2026 #崇詳工業DAIKENTOOLS #鎰寬企業YIHKUANMILLINGHEAD #專業鉗類 #銑床頭 #檢測儀器
鎰寬企業
/ 09. 22. 2026
更多
答案取決於你的切削方式,而不只是操作方式。談到角度頭,很多人第一個問題是:「手動還是自動?」操作方式當然重要,但角度頭最終仍是一項加工工具。真正影響選型的,還包括加工材質、刀具尺寸、主軸轉速、切削負荷、機台條件,以及角度切換頻率。因此,鎰寬認為選擇角度頭的順序應該是:先確認「能不能切」,再決定「要怎麼操作」。選擇角度頭,先看切削需求在比較手動、半自動或全自動之前,建議先確認幾項基本加工條件:加工材質|刀具直徑|主軸轉速|切削深度|切削寬度|進給速度|機台馬力|主軸介面例如加工鋁材與模具鋼,使用 Ø30 mm 刀具與 Ø150 mm 面銑刀,需要的角度頭條件就可能完全不同。因此,自動化程度再高,如果角度頭本身的轉速、結構與加工能力不符合工件需求,仍然不是合適的選擇。高轉速,不一定適合所有加工市場上部分角度頭強調 6,000 rpm、8,000 rpm,甚至更高的轉速。高速角度頭適合較小直徑刀具、高速加工,以及本身需要較高切削速度的加工條件;但如果使用較大型刀具、加工鋼材,或面對較大的切削負荷,選型時就不能只比較最高轉速。此時還應綜合考慮扭矩需求、結構剛性、刀具尺寸與切削負載。高速是一種能力;扭矩、剛性與承受切削負載,同樣也是加工能力。兩者沒有絕對優劣,而是針對不同加工需求。鎰寬為什麼以 800–2,000 rpm 為主?鎰寬的角度頭主要針對 BT50 / NT50 機台應用,目前主要轉速範圍為 800–2,000 rpm。如果單純比較最高轉速,這並不是追求 6,000–8,000 rpm 的高速型產品。因為我們的產品定位本來就不同。鎰寬更著重於較大型刀具、中低轉速、較高扭矩需求、結構剛性,以及較重切削條件下的加工應用。例如大型工件側面加工、鋼材加工或使用較大型面銑刀時,使用者真正需要確認的往往不是:「這顆角度頭最高可以跑幾轉?」而是:「它是否適合我的刀具與實際切削條件?」手動、半自動、全自動,有什麼差異?確認角度頭的切削能力之後,第二步才是選擇適合的操作方式。手動、半自動與全自動並不是「低階、中階、高階」的關係,而是對應不同的加工頻率、操作需求、機台條件與自動化程度。比較項目手動角度頭半自動角度頭全自動角度頭角度頭安裝人工人工自動/依系統設計角度頭鎖固手動手動自動/依系統設計角度旋轉/分度手動自動自動/依系統設計人員介入程度較高中等低角度切換效率一般高高系統複雜度低中高機台整合需求低中高初期投資較低中等較高既有機台改裝彈性高高視機台條件適合情境角度較少變更固定安裝後,頻繁改變加工角度高度自動化、連續生產YIH KUAN✓✓—註:各製造商對半自動與全自動角度頭的定義可能不同。鎰寬所指的半自動角度頭為「手動安裝/鎖固+自動角度旋轉/分度」。手動角度頭:簡單、直接、改裝彈性高如果加工方向相對固定,或只有少數幾次需要改變加工角度,手動角度頭通常已能滿足需求。操作人員完成安裝、鎖固及角度設定後即可進行加工,系統整合需求相對較低。尤其對既有龍門機、搪銑床或其他大型設備而言,如果只是希望增加側面或特殊方向加工能力,而不需要頻繁切換角度,手動方式可以用相對直接的方式擴充原有設備能力。半自動角度頭:把自動化用在真正頻繁的動作鎰寬所定義的半自動角度頭並不是自動換頭。角度頭仍由操作人員進行安裝與鎖固,完成後則可進行自動角度旋轉/分度。手動鎖固 + 自動旋轉角度這種設計特別適合角度頭安裝後不需要頻繁拆卸,但同一工件需要多次改變加工方向的情況。此時真正重複發生的動作不是「換掉整顆角度頭」,而是「改變加工角度」。因此,把自動化集中在頻繁發生的動作上,可以在加工效率、設備複雜度與投資成本之間取得平衡。全自動角度頭:自動化程度高,也需要更多系統整合如果是大量連續生產、無人化加工,或頻繁交換不同刀具與角度頭,全自動系統的價值會更加明顯。但相對而言,也需要進一步考慮 ATC、刀庫、主軸介面、定位機構、控制訊號、PLC、機械空間與後續維護等系統整合條件。因此,全自動不一定適合所有機台;它的投資價值通常會隨著換頭頻率、生產量及無人化需求提高。所以,哪一種角度頭比較適合?沒有一種角度頭適合所有加工。如果需求偏向小型刀具、高轉速、高頻率自動換頭與無人化加工,高速型全自動角度頭可能是更適合的方向。但如果加工條件是 BT50 / NT50、較大型刀具、中低轉速、較高扭矩需求或較重切削,則不應只以最高轉速或自動化程度作為判斷標準。選擇角度頭真正應該考慮的是:切削需求 × 機台條件 × 操作方式 × 投資效益先看你要怎麼切,再決定你需要多少自動化。FAQ|角度頭常見問題Q1. 手動角度頭和自動角度頭最大的差別是什麼?主要差異在操作與系統整合方式。手動角度頭需要人工安裝、鎖固及調整角度;自動化角度頭則可依不同系統設計,自動完成部分或全部操作。選擇時仍應同時考量加工需求、使用頻率與機台條件。Q2. 鎰寬的半自動角度頭是什麼?鎰寬的半自動角度頭採用手動安裝/鎖固+自動角度旋轉/分度的概念。角度頭本身不會自動交換,但安裝完成後,可減少頻繁人工調整加工角度的需求。Q3. 角度頭轉速越高越好嗎?不一定。高速適合小型刀具及需要高切削速度的加工;使用較大型刀具或面對較重切削負荷時,還需要考慮扭矩需求、結構剛性與切削能力。最高轉速只是選型條件之一。Q4. 鎰寬角度頭為什麼主要是 800–2,000 rpm?鎰寬的 BT50 / NT50 角度頭主要定位於較大型刀具、中低轉速、較高扭矩需求及較重切削應用,因此並非以追求最高主軸轉速為主要產品方向。Q5. BT50 / NT50 角度頭如何選型?建議提供加工材質、刀具種類與直徑、所需轉速、切削深度、切削寬度、進給速度、機台馬力、主軸介面及機台照片。如果涉及既有機台改裝,也建議提供安裝介面與 PCD 尺寸,以便進一步評估。Q6. 舊機台可以加裝角度頭嗎?許多既有機台都有評估改裝的可能,但仍需依主軸形式、安裝空間、法蘭介面、PCD、機台結構及加工需求個別確認。提供完整機台照片與介面尺寸,可以更有效率地進行初步評估。找到適合加工的角度頭,比選擇最高規格更重要如果您正在評估 BT50 / NT50 角度頭,不確定應該選擇手動或半自動,也不確定 800 rpm 或 2,000 rpm 哪一種適合,歡迎將您的機台照片、加工材質、刀具尺寸與切削條件提供給鎰寬。我們會從實際加工需求出發,協助評估適合的角度頭方案。鎰寬|升級機器,不必換機。
鎰寬企業
/ 09. 16. 2026
更多
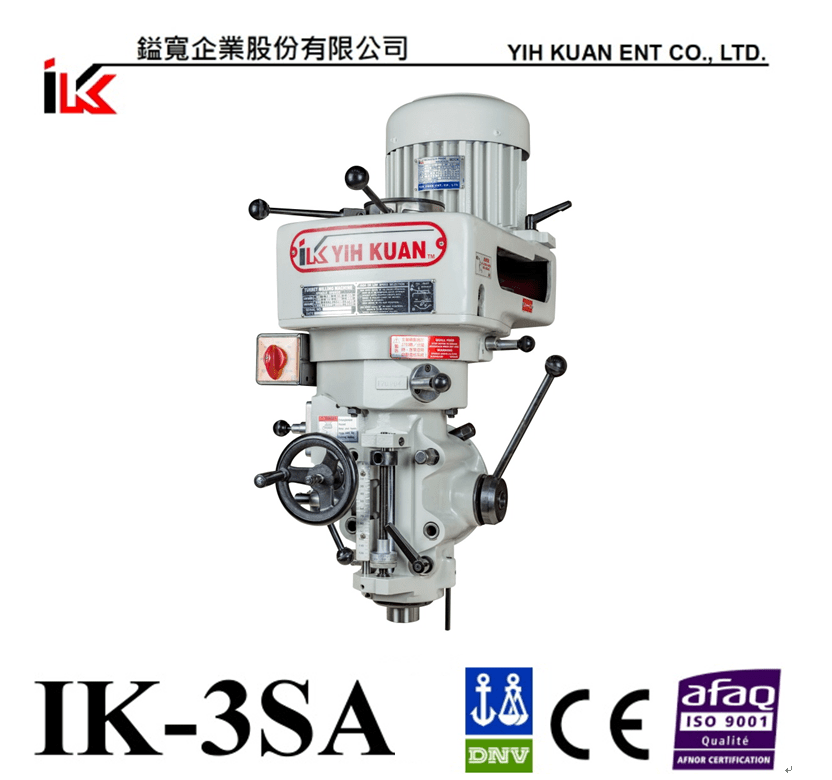
選購砲塔銑床頭時, 大家通常第一眼先看馬達大不大、轉速高不高、價格划不划算。 但實務上,銑床頭「耐不耐用」、「能不能長期維持精密度」, 以及「會不會常常需要維修」,關鍵往往藏在看不見的機頭內部!外觀看起來都差不多,為什麼鎰寬(YIH KUAN)的銑床頭運轉起來更平穩? 以下用最白話的方式,帶您看懂 4 個影響品質的內部設計。影響砲塔銑床頭耐用度的 4 個內部細節1. 機頭內部精密研磨:就像幫零件打好穩固的地基為什麼重要?如果銑床頭內部的安裝面加工不夠平整, 軸承和主軸裝進去後,就可能產生微小的傾斜。白話優勢:內部經過精密研磨,零件組裝時才能「配合得剛剛好」。 這能大幅減少運轉時的異常振動與噪音,讓加工精度維持得更久。2. SCM4 鉻鉬合金鋼主軸:高耐磨,承受重切削也不易變形為什麼重要?主軸每天都要高速旋轉,還要承受加工時產生的切削負荷, 如果用料不夠紮實,使用久了就容易產生偏擺。白話優勢:選用強韌的 SCM4 合金鋼,搭配嚴格的熱處理與精密研磨。 主軸耐磨、剛性佳,能更穩定地承受每一次切削所產生的負荷。3. 特級磷青銅齒輪:滑順耐磨,減少咬死與耗損為什麼重要?金屬齒輪長時間互相摩擦,如果材質選用不當, 很容易磨損,甚至產生咬死的情況。白話優勢:關鍵銅齒輪採用「特級磷青銅」, 這種材質不僅耐磨,與鋼製零件搭配時也能降低摩擦。 只要潤滑保養做得好,齒輪的使用壽命自然能大幅延長。如果想進一步了解日常潤滑與保養, 可參考 什麼是銑床頭?又該如何維護保養銑床頭呢?4. 斜傘齒輪:咬合滑順,運轉安靜不轟轟叫為什麼重要?傳統直齒輪在傳動時,齒與齒之間接觸較直接, 容易產生較明顯的噪音與衝擊。白話優勢:斜傘齒輪採用帶角度的弧形齒設計, 齒與齒之間是「順順接力」地進入咬合。 動力傳遞更均勻,也能降低運轉噪音與機件衝擊。採購選購小提醒:問對 4 個問題比較不容易踩雷去詢價或選購時,不妨多問廠商以下幾個問題:內部軸承安裝面有做精密研磨嗎?主軸是用什麼鋼材?硬度與偏擺檢驗標準是什麼?內部的銅齒輪是用哪種合金?後續零件更換與維修支援是否完善?常見小迷思解答Q:主軸材質用越硬越好嗎?Ans: 不一定!材質過硬反而可能增加脆裂風險。 除了材料本身,熱處理製程、組裝時的軸承預壓與偏擺控制, 才是影響精度的重要關鍵。Q:磷青銅齒輪就不會磨損嗎?Ans: 只要是機械傳動,就一定會有些微磨耗。 但磷青銅本身具有良好的耐磨特性, 再加上平時定期補充潤滑油,就能有效延長機頭的使用壽命。Q:機頭開始有噪音,是齒輪壞了嗎?Ans: 不一定!缺油、軸承磨損或螺絲鬆動,都可能產生異音。 建議先進行整體檢查,不一定需要直接更換齒輪。總結挑選砲塔銑床頭,不能只看外表與規格表上的數字。 內部的精密研磨、高規格鋼材與齒輪設計, 才是讓設備長久運轉、維持加工精度的重要關鍵。鎰寬 YIH KUAN 長期專注於銑床頭研發與製造, 提供多款 砲塔銑頭, 包含 IK-3SA 方型、 IK-4S1 有段變速及 IK-3VS 無段變速 等不同系列,可依機台規格、加工材料、主軸需求及實際使用條件進行選擇。若不確定有段變速與無段變速應該如何選, 可延伸閱讀 有段變速砲塔銑頭 vs. 無段變速砲塔銑頭 。延伸閱讀有段變速砲塔銑頭 vs. 無段變速砲塔銑頭什麼是銑床頭?又該如何維護保養銑床頭呢?從大立、永進兩番機改裝看銑床頭升級價值尋找適合的砲塔銑床頭?如果您正在尋找新的砲塔銑床頭, 或現有機台有銑床頭更換、維修、升級或規格評估需求, 也歡迎提供機台照片、安裝尺寸、主軸規格與加工需求, 由鎰寬團隊協助您評估適合的銑床頭配置。查看砲塔銑頭產品系列 聯絡鎰寬聯絡鎰寬 YIH KUANEmail: ikmillinghead@yihkuan.com
鎰寬企業
/ 09. 16. 2026
更多
2026 年 International Manufacturing Technology Show(IMTS)將於 9 月 14 日至 19 日,在美國芝加哥 McCormick Place 舉行。KINWA 美國合作夥伴 KINGSTON Machine Tool Mfg., Inc. 將參與本屆 IMTS 2026,展出相關車床與加工設備。KINWA 團隊亦將前往展會現場提供支援,與 KINGSTON 團隊共同服務客戶,並與來自美國及世界各地的製造業客戶、合作夥伴與產業人士交流。IMTS 是國際製造產業重要的專業展會之一,匯聚工具機、加工技術、自動化與製造解決方案,也是全球製造業進行技術交流、設備評估與商務合作的重要平台。歡迎於展會期間蒞臨 KINGSTON Machine Tool 展位,與現場團隊交流車床產品、加工應用與相關合作需求。展覽資訊展覽名稱: IMTS 2026 – International Manufacturing Technology Show展覽日期: 2026 年 9 月 14 日-9 月 19 日展覽地點: McCormick Place, Chicago, Illinois, USA參展商: KINGSTON Machine Tool Mfg., Inc.展館位置: South Building, Level 3攤位號碼:339319展區: Metal RemovalKINWA: 團隊前往現場提供支援與客戶交流
金竑精密
/ 09. 07. 2026
更多
鋁合金、鋼材、鑄鐵與硬脆材料的機台配置重點CNC 銑床的主軸、導軌與排屑系統,可依材料的切削阻力、切屑型態與精度需求而配置。鋁合金重視高速與排屑;鋼材需平衡扭矩與剛性;鑄鐵著重阻尼與粉屑防護;石英、陶瓷等硬脆材料則需搭配精密進給、細顆粒過濾及適用的超音波加工方案。以下依四類常見加工材料,彙整主軸、導軌、排屑配置,以及參考機型。一、鋁合金與軟質材料:重視高速切削與排屑效率鋁合金(如 6061、7075)切削阻力相對較低,適合高速加工;但加工時容易產生積屑瘤,切屑體積大且重量輕。若沖屑與排屑不順,可能造成刀具黏屑、二次切削或工件表面刮傷。 主軸配置:依機型與製程選用 12,000 rpm 以上的直結式主軸;若採小徑刀具、高速進給或對表面品質要求較高,可再評估 15,000 rpm 規格。直結傳動可減少皮帶傳動打滑因素對高速運轉的影響。導軌配置:三軸全數配置高螺距伺服螺桿與高速滾珠線性滑軌,訴求高動態響應與快速進給,以配合高速每刃進給。冷卻排屑:大流量沖屑系統與刮板式排屑機,利用流體動力學將輕質鋁屑迅速推離工件。友嘉 對應機型|VMX 系列適合高速零件與精密零件、3C外殼等加工;若為汽車鑄鋁零件、多面加工或量產需求,則可評估 FMH-500(#40) APC 或自動化TURNKEY產線高效率加工市場。二、鋼材、中硬度鋼與模具加工:平衡扭矩、剛性與表面品質加工中高碳鋼與模具鋼(如P20、H13)時,工具機必須承受連續且強大的切削剪切力,此時「低速重切削扭矩」與「軸向剛性」是主要考量。此外,選型時可先區分粗加工與精加工比例。粗加工重視低速扭矩與結構穩定;曲面及精加工則重視轉速反應、振動控制與表面品質。主軸配置:大切削量粗加工可評估皮帶式主軸配置,透過皮帶減速比放大馬達輸出,提供極強的低速扭矩;精加工可採 10,000–12,000 rpm 直結式主軸,提供無反向間隙的連續功率輸出。導軌配置:鋼材加工強調剛性,可選擇滾柱線性滑軌具有較高承載與剛性,有效壓制鋼材切削時的交變應力颤振,兼顧進給效率與切削穩定;若加工以長時間重負載為主,也可依需求評估硬軌結構。冷卻排屑:鋼材常形成長捲或較重切屑,可依切屑型態配置鏈條式排屑系統,並確保切削液能有效帶走加工熱。友嘉 對應機型|VMP 系列著重結構剛性與長時間加工穩定性;VMX 大行程系列(如 VMX-1650)則適合依工件尺寸、粗精加工需求及產能規劃進行選用;VDX 系列專為模具加工開發,具備較大的 Y 軸縱深與強化結構設計,可因應大型模具及深腔加工需求。VMX-1020 立式加工中心機三、鑄鐵與重切削工件:阻尼、承載與排屑管理鑄鐵(FC/FCD)在切削時會產生大量崩碎顆粒;刀具通過石墨晶界時會產生高頻的斷續衝擊,且鐵粉極具磨耗性,對機台的結構阻尼吸震能力與全防護密封性有著苛刻的要求。主軸配置:重切削可評估低速高扭矩的皮帶式或齒輪式主軸 4,000–8,000 rpm,訴求在超低轉速下輸出爆發性扭矩,克服大吃刀量的斷續切削阻力。導軌配置:一體成型超寬硬軌結構,採用米漢納鑄鐵一體成型,搭配特殊A形立柱底座與三軸超寬硬軌設計。硬軌大接觸面摩擦阻尼,可吸收斷續切削的結構共振。排屑與防護:鑄鐵加工需依乾式或濕式製程、粉屑量及切屑磁性,配置密封防護、集塵、磁性刮板或細顆粒過濾系統,避免粉屑進入導軌與循環系統。友嘉 對應機型|VBX 硬軌系列(如 VBX-1300)適合中大型鑄件與高負載重銑削的工件,針對長時間重銑削、高負載、大型汽車鑄件、工作台高載重(可達2700kg)重工業客戶。此外,大型汽車鑄件(引擎缸體、變速箱外殼、控制臂等)或需要多面連續加工的大型量件組件,可評估 臥式FMH系列。VBX-1100 立式加工中心機(硬軌)四、石英、碳化矽、陶瓷等硬脆材料加工:降低切削力與崩裂風險石英、玻璃、碳化矽及先進陶瓷等硬脆材料,容易在加工過程產生微裂紋、崩角及快速刀具磨耗。例如,在加工半導體石英零件時,一般的連續切削方式會導致材料微觀脆裂,造成邊緣嚴重崩角,且硬阻極高導致刀具壽命極短。因此除了主軸轉速與進給控制,建議使用超音波加工模組、細顆粒過濾與機內防護。超音波加工:提供具技術優勢的超音波刀把方案。透過微米級的高頻軸向振動(每秒2萬次以上),將「刮削」轉化為「高頻微觀鎚擊與敲碎」,大幅降低切削力(降低30%~50%),極大抑制硬脆材料邊緣的微觀裂紋,同時延長刀具壽命數倍。主軸配置:為了效率與加工細緻度之間取得平衡,建議以20,000 RPM高速直結主軸作為超音波方案的主力標準配置。直結傳動的高轉速不僅提供極佳的表面光潔度,更能穩定維持超音波高頻諧振。過濾與相容性:切削液循環系統需針對細顆粒配置適當過濾。超音波模組是否能安裝,應確認主軸介面、刀把規格、非接觸傳輸及控制系統相容性。FEELER 對應機型|QMP 系列選配超音波切削系統。其他機台亦可依主軸介面與控制條件評估超音波模組整合。五、加工材料與機台配置對照下表可為初步評估方向;實際規格仍需依工件尺寸、重量、刀具、精度與生產需求確認。加工材料/應用主要加工特性配置方向友嘉 參考機型鋁合金、3C零件、精密輕金屬高速切削、積屑排除、輕質大量切屑12,000 rpm-15,000rpm直結主軸;滾珠線性滑軌;大流量沖屑系統與刮板式排屑機.VMX 系列.FMH-500(#40)鋼材、中硬度鋼、模具、一般鋼件切削阻力與熱負荷較高;粗精加工需求不同粗加工搭配皮帶或直結式主軸精加工採 10,000–12,000 rpm 直結主軸;鏈條式排屑系統.VMP 系列.VMX-1650(大行程).VDX 系列鑄鐵、重載工件長時間切削、高負載低速高扭矩主軸;寬硬軌或高剛性臥式結構;磁性刮板式排屑機.VBX 系列(硬軌).FMH系列石英、先進陶瓷、硬脆特殊微裂紋、崩角、刀具磨耗與細顆粒直結/內藏高速主軸搭配超音波模組;超高壓CTS/MQL細顆粒特殊過濾系統.QMP 系列+超音波模組.立加機台+超音波模組CNC 銑床的適用性,可從加工的材料特性、粗精加工比例與生產方式出發,再決定主軸、導軌、排屑及自動化配置,使機台設備規格真正對應加工效率、精度與穩定性。友嘉可依工件與製程需求,協助評估合適的機型與整合方案。
友嘉實業
/ 08. 13. 2026
The YCM UV650 5-axis vertical machining center provides excellent cutting performance and high accuracy for simultaneous 5-axis application with just one setup. Designed to reduce part handling, setup and overall lead-time, while improving part quality, precision and surface finish of complex shapes and contours required for multiple industries such as job shop, medical, aerospace, and die & mold.
For more information on YCM's products and solutions, please visit:
Website: https://www.YCMCNC.com/en
Facebook: https://www.facebook.com/YCMCNCMACHINE/
Twitter: https://twitter.com/YCMCNCMACHINE
LinkedIn: https://www.linkedin.com/company/ycmcncmachine
Instagram: https://www.instagram.com/ycmcncmachine/
隨著離岸風電的發展,風力發電工件皆已往大型化風力機發展。
榮田精機為滿足大型風力發電鑄件加求,推出劃時代的開發-「PL-600CM新世代風電智慧複合機」。
可加工6m寬、重達80噸的風力發電零件。高剛性的立車為基礎搭配龍門式的Y軸機構,多功能一機複合,可同時覆蓋立車、龍門、甚至臥式加工中心的工作。彈性生產,提高設備效能,減少搬運及校正工件時間。



本網站使用瀏覽器紀錄提供最好的體驗。相關資訊請瀏覽我們的隱私權政策。


